

可规模化纳米压印制造消色差超透镜——基于高折射率低收缩光刻胶
光学超透镜——由亚波长纳米结构组成的超薄阵列——有望推动成像系统小型化,但色差问题以及缺乏可规模化、低成本的制造方法,一直阻碍其实际应用。传统电子束光刻虽分辨率高,但通量低;深紫外光刻则设备成本高昂且工艺步骤复杂。纳米压印光刻(NIL)是一种有前景的替代方案,但现有压印胶在固化后往往表现出过大的收缩率(高达约20%),损害了结构保真度和光学性能。
在发表于《Light: Advanced Manufacturing》的一篇论文中,由北京理工大学光电学院张楠教授联合国科大杭州高等研究院张琬皎教授领导的研究团队,报告了一条可规模化的NIL路线,用于制造工作在480-640 nm波段的消色差超透镜。
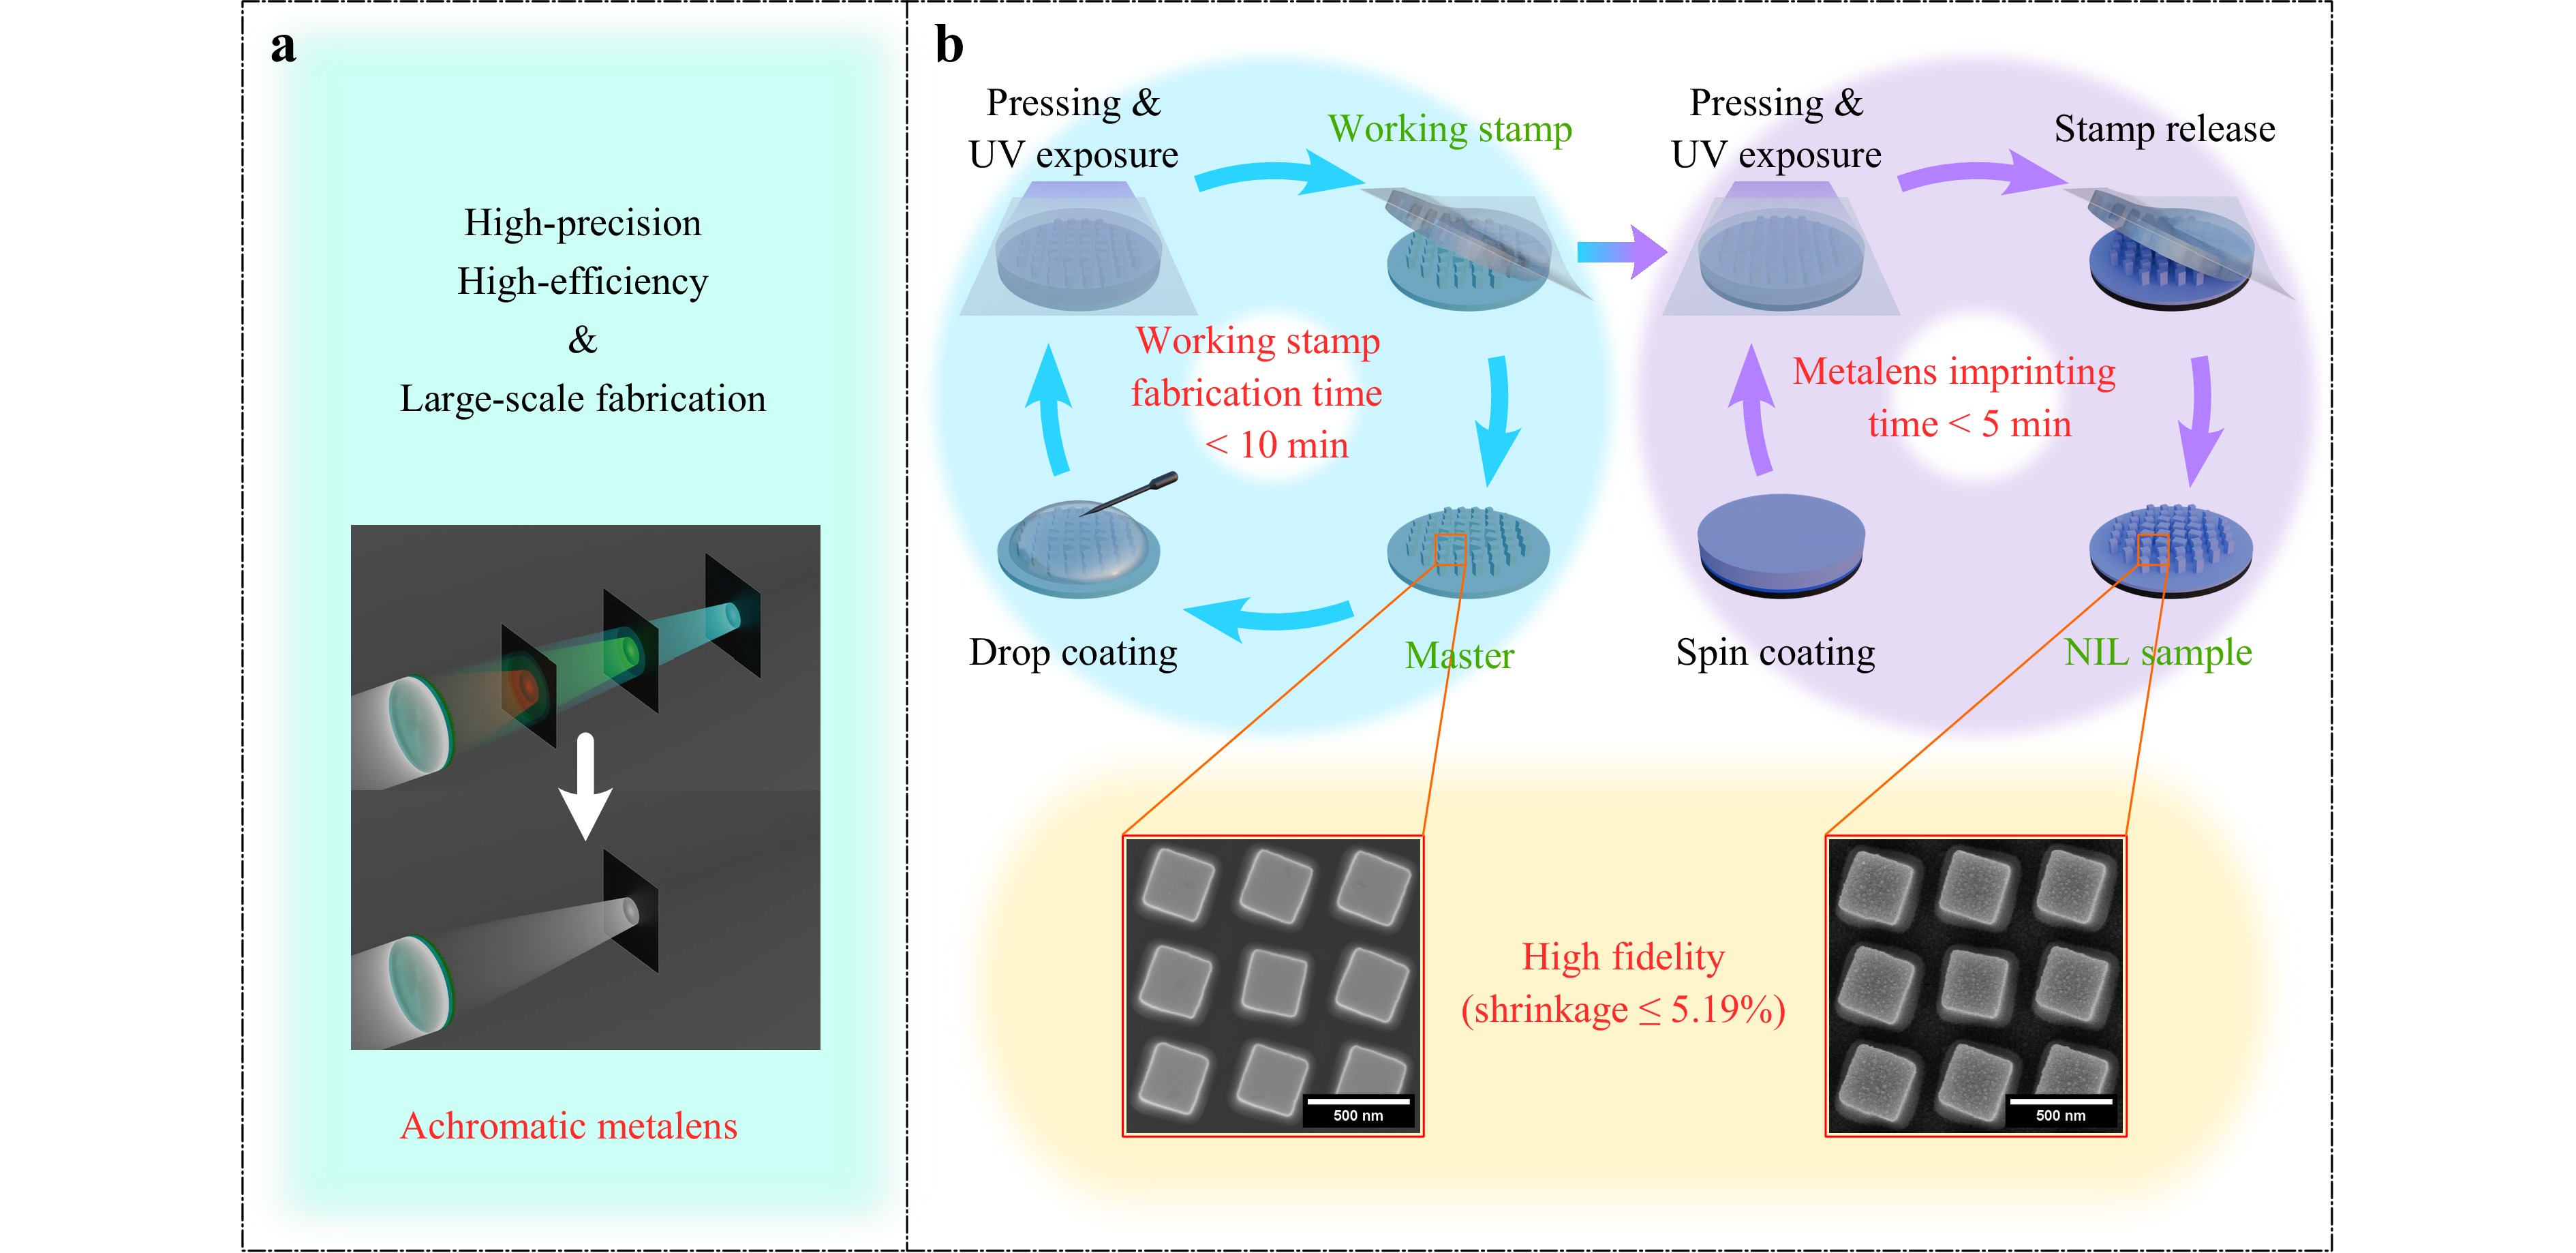
▲ 制造示意图。概述消色差超透镜以及采用高折射率、低收缩率光刻胶和紫外固化工作印章的高精度、高效率、大规模纳米压印工艺。
研究人员强调了其新型制造方法的三个关键贡献:
(1)开发高折射率、低收缩光刻胶——团队配制了一种基于丙烯酸酯聚合物基体的混合光刻胶,掺入TiO₂纳米颗粒以提升折射率,并使用硅烷和甲基丙烯酰功能化硅烷作为收缩抑制剂。这些抑制剂增强了无机相与聚合物基体之间的界面结合,并调控了交联网络结构。它们限制聚合物链段的运动,促进固化过程中的应力释放,有效将横向和垂直收缩限制在≤5.19%。光学表征显示,该光刻胶在480-640 nm波长范围内实现1.92-1.97的折射率和>99%的透射率,TiO₂纳米颗粒均匀分散(平均粒径约26 nm),远低于最小特征尺寸,确保压印过程中完全填充。
(2)快速紫外固化工作模具与高效压印工艺——传统NIL通常依赖热固化聚二甲基硅氧烷(PDMS)模具,需要数小时固化。相比之下,这项工作使用一种新型紫外固化树脂,在300 W紫外灯下仅需3分钟即可完全固化。结合自动化压印机,整个工作模具制造在10分钟内完成。随后,使用该模具在旋涂光刻胶的玻璃基板上,压印、曝光和脱模步骤在另外5分钟内完成。因此,从模具到最终超透镜的整个流程可在15分钟内完成,且模具可重复使用,为低成本量产奠定了坚实基础。
(3)高保真制造与验证的消色差性能——为量化制造精度,团队使用SEM和FIB SEM系统测量了母版、工作模具和最终压印样品中纳米柱的尺寸。统计结果显示,宽度、长度和高度的平均收缩率分别仅为2.23%、1.87%和3.47%,最大收缩不超过5.19%。这证实了近乎完美的结构复制。得益于这一高精度,制造的超透镜在480-640 nm范围内进行了光学测试。测得焦距在不同波长下保持高度一致,最大偏差<2%。焦斑尺寸接近衍射极限。引入测得尺寸偏差校正后的模拟结果仍与实验数据吻合良好,表明所提出的高折射率纳米压印材料和超透镜制造策略能够实现超原子结构的精确尺寸控制,满足消色差超透镜严格的高精度制造要求。
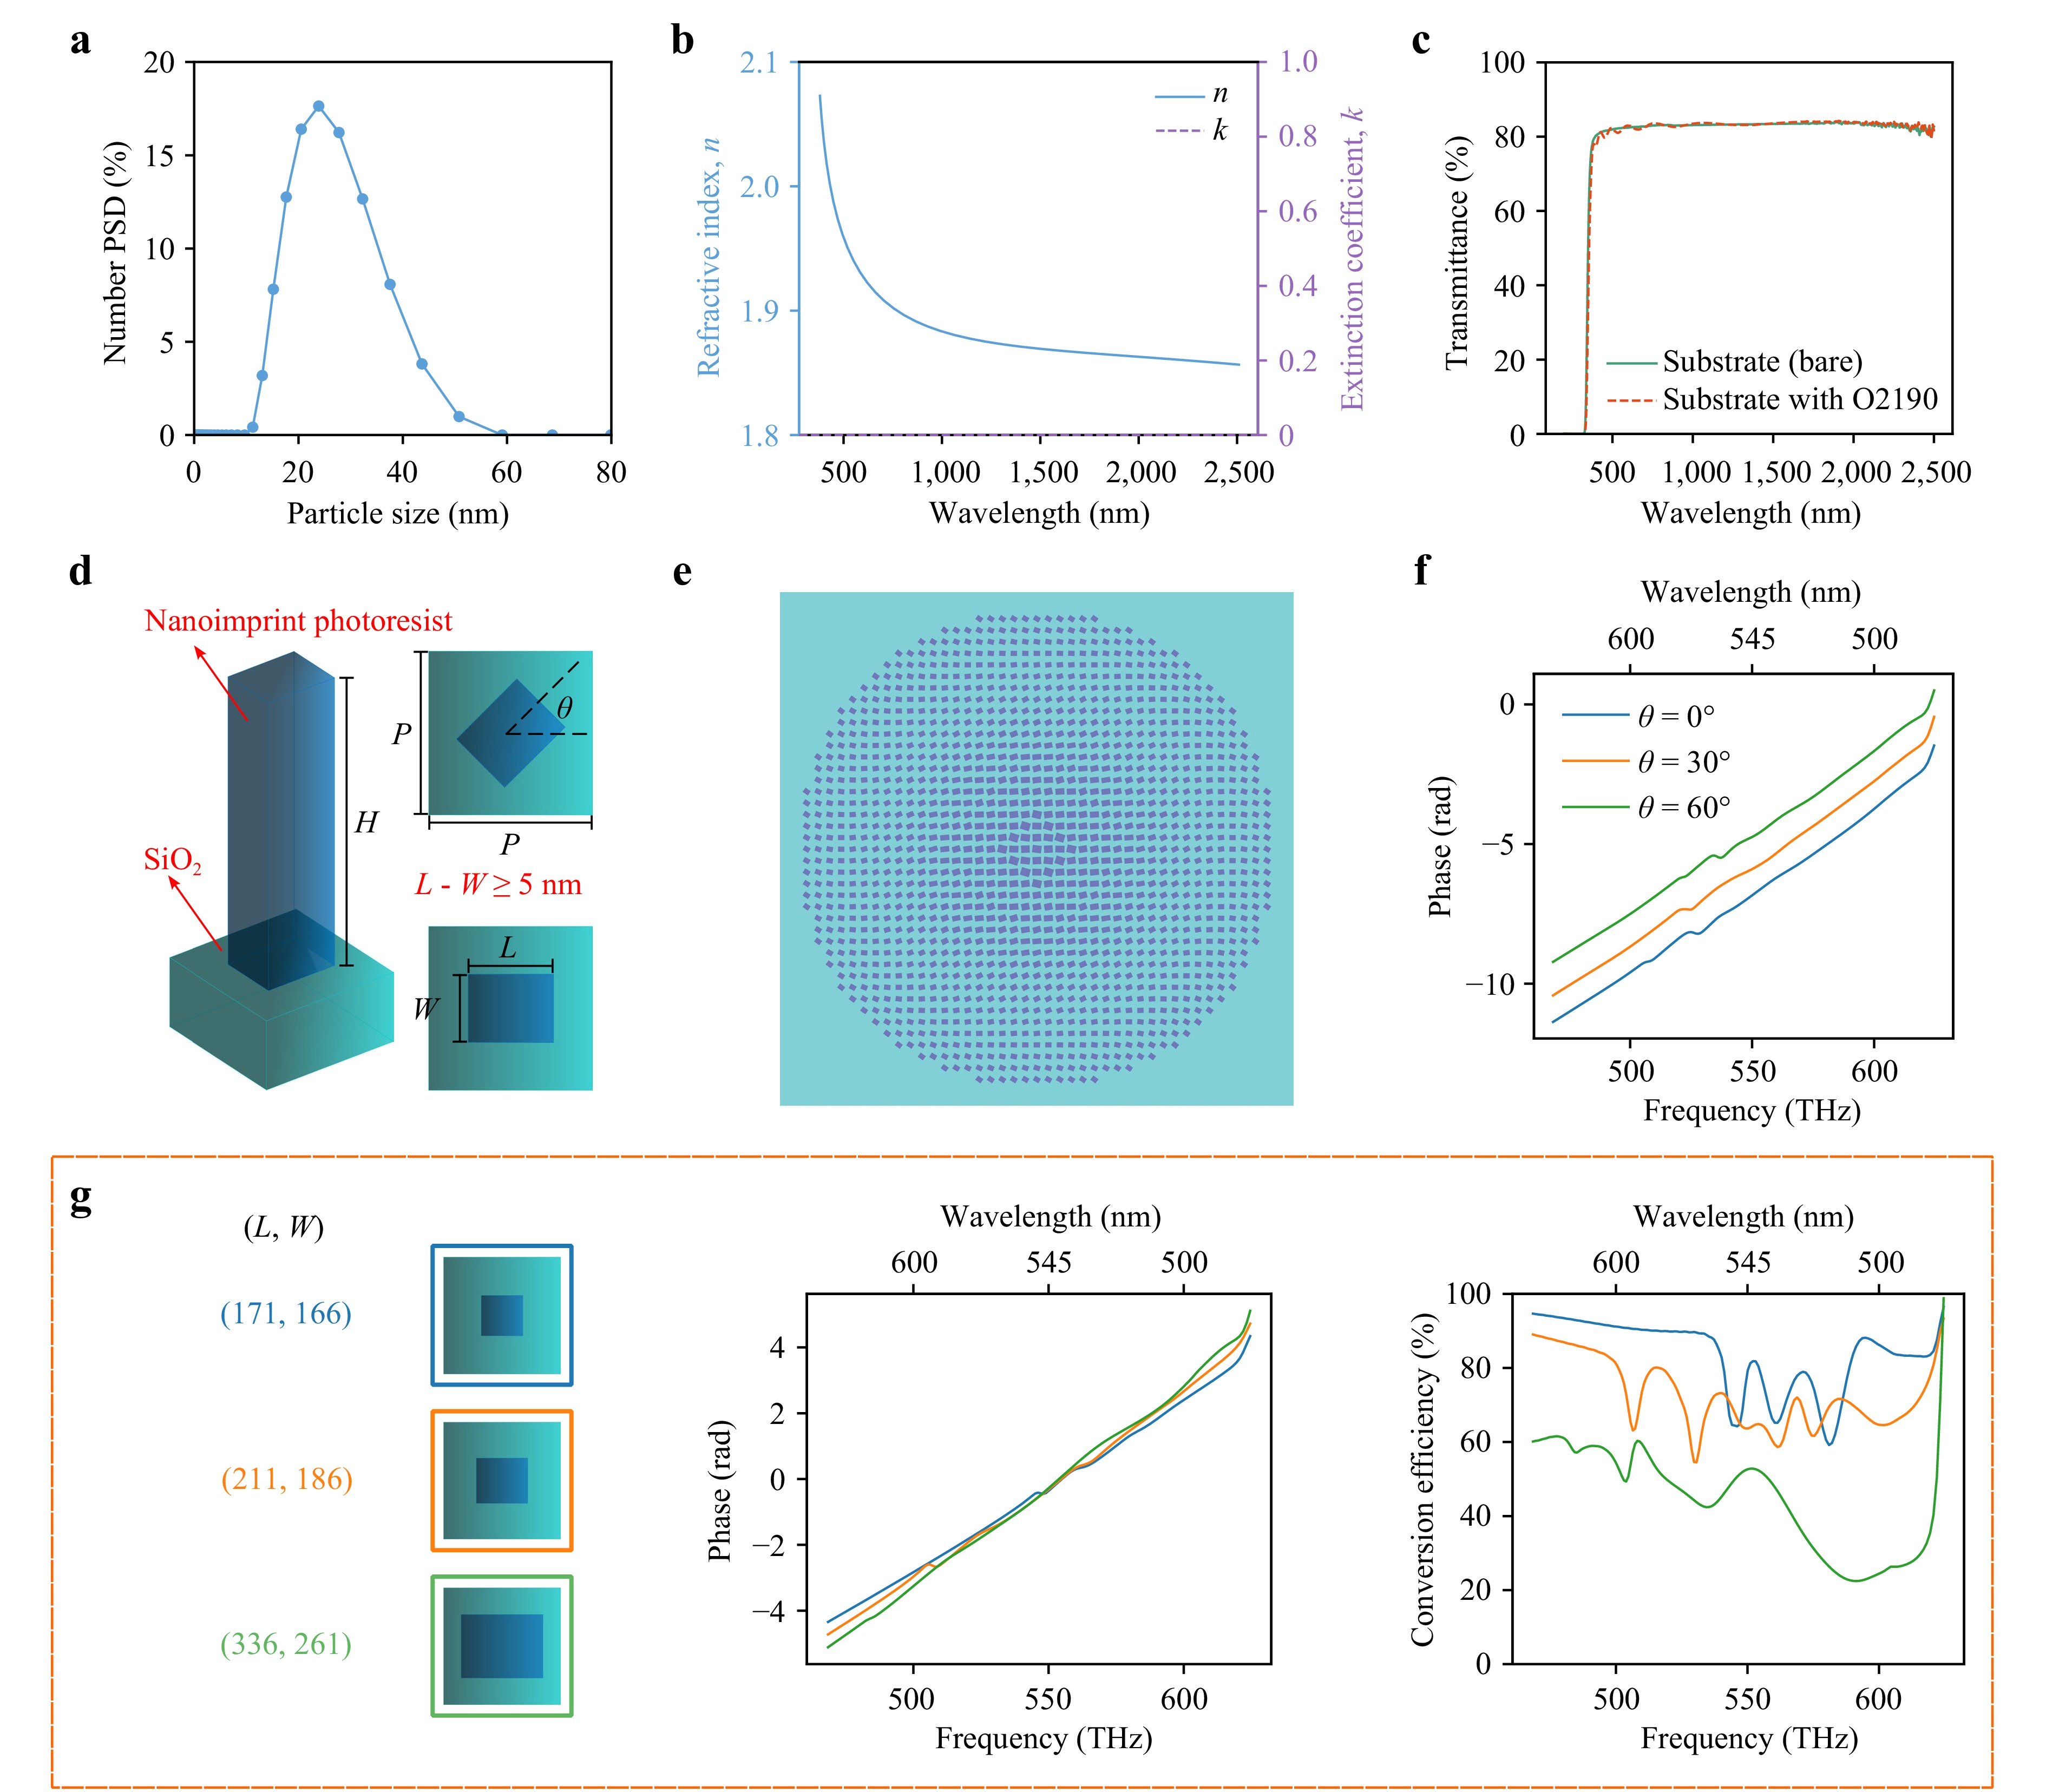 ▲材料表征和超透镜设计。(a) TiO2纳米粒子的DLS粒径分布;(b) 折射率和消光系数;(c) 光学透射率;(d) 超原子单元几何形状;(e) 超透镜俯视图;(f,g) 不同尺寸和旋转角度的超原子的相位和效率光谱。
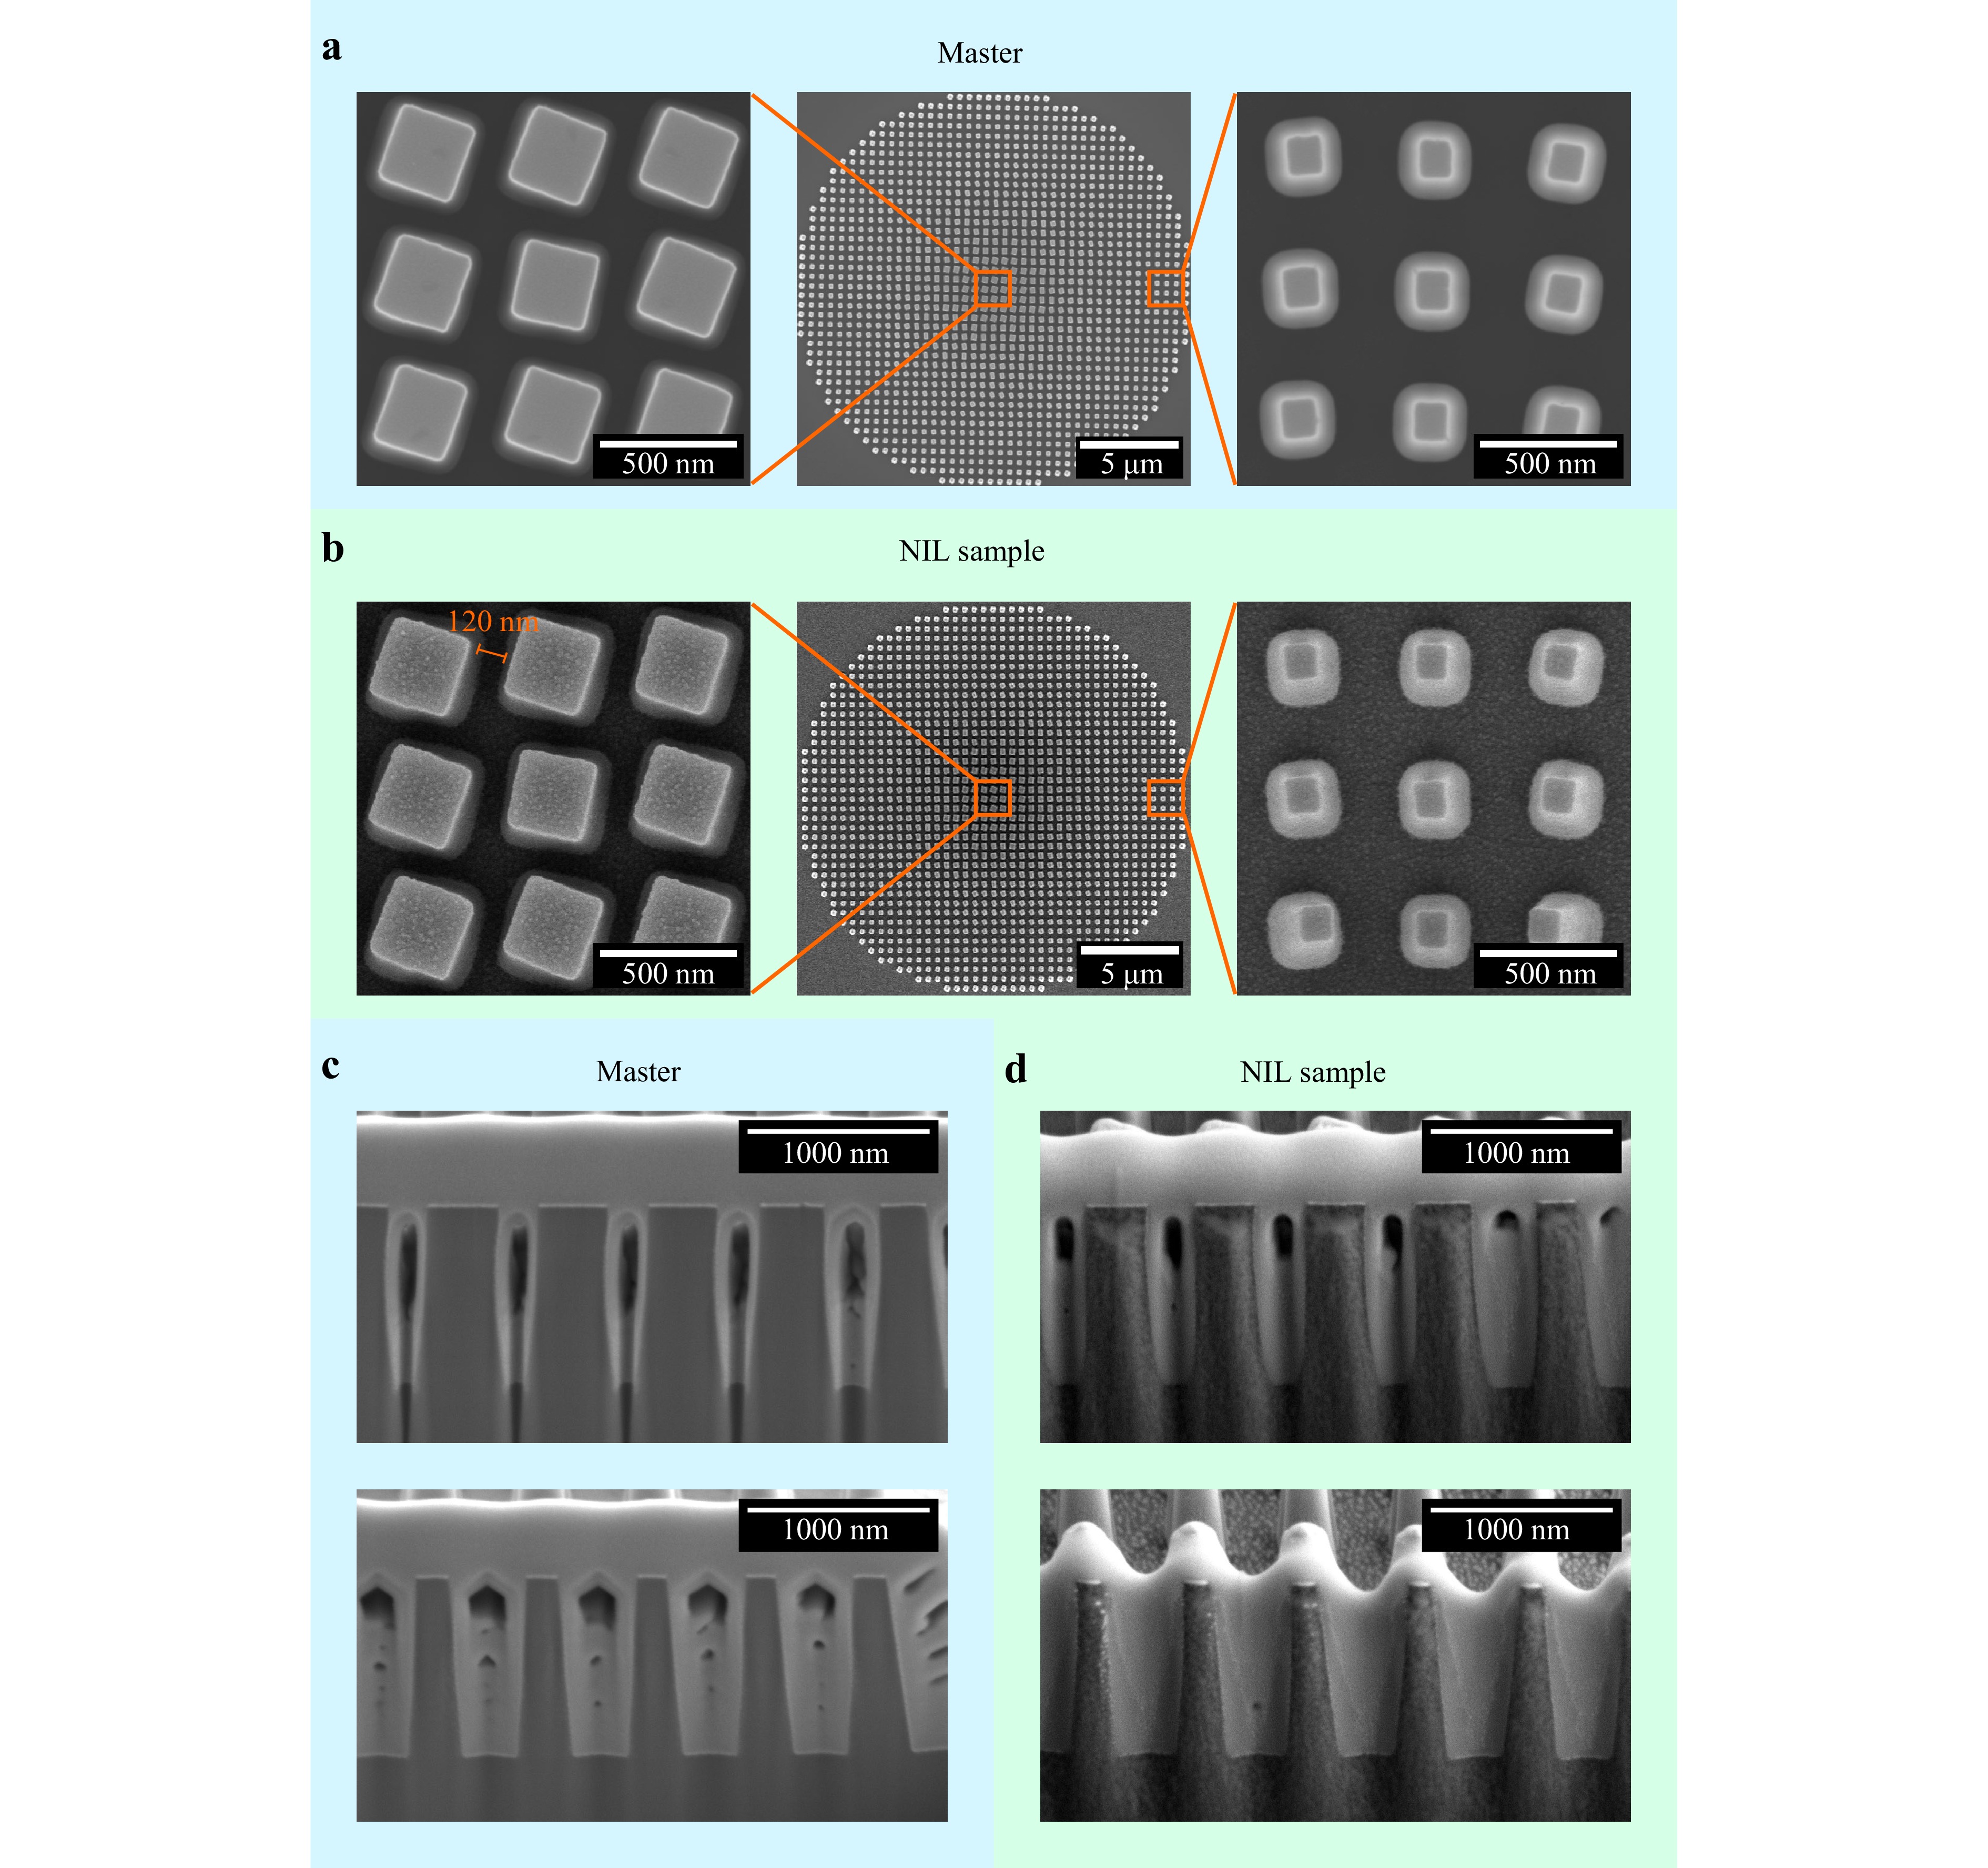
▲所制备的超透镜(包括母版和纳米压印样品)的SEM和FIB-SEM图像。(a, b) SEM图像(俯视图)。(c, d) FIB-SEM图像(截面图)。
▲光学性能。(a) 测量装置;(b) 在 x–z 平面上测量的强度分布,焦距位置(白色虚线);(c) 焦平面强度;(d) 横截面轮廓;(e–g) 模拟(原始模型和修正模型)和测量的焦距、聚焦效率和不同波长下的 FWHM 的比较。
“这项工作为消色差超透镜的高精度、高效率和大规模生产提供了一条实用路线,”团队总结道。“所展示的光刻胶和快速固化模具材料在紧凑成像、增强现实显示和集成光子中具有巨大的应用潜力。”
论文链接 https://doi.org/10.37188/lam.2026.105
来源:Newswise / 中国科学院
- 收藏

 粤公网安备44030002015498号